 TH


ในระหว่างการทดสอบการเพิ่มอุณหภูมิตามปกติ แผงสวิตช์ 2000 A ล้มเหลวเนื่องจากบัสบาร์หลักมีอุณหภูมิสูงถึง 112 K เหนือสภาพแวดล้อม - เกินขีดจำกัด 7 K ขนาดตัวนำถูกคัดลอกมาจากการออกแ...
View More +
 +86-180 3625 3000

คู่มือการผลิตบัสบาร์: ขั้นตอนกระบวนการ วัสดุ และการควบคุมคุณภาพ
เวลา 15.00 น. ในช่วงบ่ายที่ร้อนที่สุดของปี แผงสวิตช์ 4,000 A ในโรงงานชายฝั่งเดินทางไปเป็นครั้งที่สามในสัปดาห์นั้น การออกแบบนั้นฟังดูดีและเบรกเกอร์ก็ผ่านการทดสอบอย่างดี ผู้ร้ายที่แท้จริง: ข้อต่อแบบเกลียวบนแท่งหลักที่ถูกต่อย ทิ้งไว้โดยมีเสี้ยนยกขึ้น และถูกขันให้ล้มลง เสี้ยนฝังอยู่บริเวณหน้าสัมผัสส่วนใหญ่ ความต้านทานพุ่งสูงขึ้น และทุกๆ รอบความร้อนในแต่ละวันจะดันข้อต่อเข้าใกล้ความล้มเหลวมากขึ้น
เรื่องราวนี้เกิดขึ้นซ้ำไปซ้ำมาทั่วทั้งวงการเพราะว่า การผลิตบัสบาร์ — การตัด เจาะ ดัด ชุบ ฉนวน และทดสอบ — คือจุดที่การออกแบบทางไฟฟ้าของเสียงยังคงอยู่หรือพังทลายลงอย่างเงียบๆ ข้อสรุปต้องมาก่อน: การเลือกใช้วัสดุและคุณภาพของข้อต่อจะกำหนดอายุการใช้งานของระบบบัสบาร์มากกว่าสิ่งอื่นใดที่พิมพ์บนแผ่นป้ายชื่อ คำแนะนำด้านล่างนี้ครอบคลุมถึงขั้นตอนการผลิตหลัก การตัดสินใจระหว่างทองแดงกับอลูมิเนียม วิธีการหุ้มฉนวนบัสบาร์แบบท่อ การทดสอบที่คาดการณ์ประสิทธิภาพภาคสนามได้จริง และสิ่งที่ผู้ซื้อควรตรวจสอบก่อนลงนามในใบสั่งซื้อ
จริงๆ แล้ว Busbar Fabrication ครอบคลุมอะไรบ้าง
การผลิตจะแปลงสต็อกตัวนำดิบ ซึ่งโดยทั่วไปแล้วเป็นแท่งทองแดงด้วยไฟฟ้าหรือท่อโลหะผสมอลูมิเนียมอัดขึ้นรูป ให้เป็นตัวนำกระแสไฟฟ้าที่เสร็จแล้วและพร้อมติดตั้ง มันครอบคลุมขั้นตอนการทำงานที่แตกต่างกันสามขั้นตอน:
- การผลิตเหล็กเส้นแบน: การตัด เจาะ ดัด และชุบแท่งสี่เหลี่ยมสำหรับแผงสวิตช์ บอร์ดแผง และชุดประกอบการจำหน่าย
- การผลิตบัสบาร์แบบท่อ: การตัดท่ออลูมิเนียมหรือทองแดงแข็งตามความยาว ข้อต่อปลายเชื่อมและรอยต่อ และข้อต่อโพสต์ฉนวนและฉากยึด - มาตรฐานสำหรับสถานีไฟฟ้าแรงสูงที่ท่อทอดอยู่ระหว่างโครงสร้างเหล็ก
- การประกอบบัสเวย์: โครงสร้างตัวนำหุ้มฉนวนภายในตู้ขนาดกะทัดรัดสำหรับการกระจายแรงดันไฟฟ้าปานกลางและต่ำ รวมถึงระบบความหนาแน่นสูงสำหรับอาคารพาณิชย์และอุตสาหกรรม
ขั้นตอนที่เหลื่อมซ้อนกัน แต่โหมดความคลาดเคลื่อน การใช้เครื่องมือ และความล้มเหลวไม่เป็นเช่นนั้น โรงงานที่พบว่าแผงแผงที่ดีเยี่ยมไม่ผ่านการรับรองโดยอัตโนมัติในการเชื่อมท่อของสถานีไฟฟ้าย่อยหรือฉนวนหล่อภายใต้สุญญากาศ ซึ่งเป็นเหตุผลว่าทำไมความสามารถแต่ละอย่างจึงสมควรได้รับการตรวจสอบแยกกันเมื่อคุณประเมินซัพพลายเออร์
ขั้นตอนการผลิตแกนหลักตามลำดับ
ไม่ว่าผลิตภัณฑ์ประเภทใด ร้านค้าที่มีระเบียบวินัยจะปฏิบัติตามลำดับหกขั้นตอนเดียวกัน:
- การเลือกและการเตรียมวัสดุ — ตรวจสอบเกรดอัลลอยด์และการปรับอุณหภูมิตามใบรับรองของโรงสี จากนั้นปรับให้ตรงและทำความสะอาดสต็อกก่อนเริ่มการตัด
- การตัดและการปรับขนาด — เฉือน เลื่อย หรือตัด CNC ให้มีความยาวโดยมีหน้าตัดเป็นรูปสี่เหลี่ยม ใบหน้าเหล่านั้นก็กลายเป็นส่วนหนึ่งของพื้นผิวข้อต่อในเวลาต่อมา
- การเจาะและการเจาะ — โดยทั่วไปแล้ว การเจาะรูด้วย CNC จะยึดตำแหน่งรูไว้ภายใน ±0.1–0.2 มม. และการวางตำแหน่งรูโดยตรงจะกำหนดว่าข้อต่อแบบสลักเกลียวแต่ละอันจะสัมผัสกันมากน้อยเพียงใด
- การดัดและการขึ้นรูป — รัศมีโค้งงอด้านในควรมีอย่างน้อยเท่ากับความหนาของแท่งทองแดง อะลูมิเนียมต้องการรัศมีที่กว้างมากขึ้นและความเอาใจใส่ต่อทิศทางของเกรนหรือรอยแตกที่ด้านนอก
- การรักษาพื้นผิว — ล้างไขมันและกำจัดออกซิไดซ์ บริเวณรอยต่อของแผ่นดีบุกหรือแผ่นเงิน หรือใช้ฉนวนเต็มรูปแบบกับผลิตภัณฑ์ที่มีแรงดันไฟฟ้าสูง
- การตรวจสอบและการทดสอบ — การตรวจสอบมิติ โฮลเกจ การสุ่มตัวอย่างการยึดเกาะของการชุบ และการทดสอบทางไฟฟ้ากับผลิตภัณฑ์ฉนวนก่อนจัดส่ง
ตัวเลือกพื้นผิวสมควรได้รับการตัดสินใจของตัวเอง เนื่องจากมีการแลกเปลี่ยนต้นทุนกับความมั่นคงของข้อต่อ:
| การรักษา | สิ่งที่มอบให้ | การใช้งานทั่วไป | การเฝ้าระวัง |
|---|---|---|---|
| เปลือย (ทำความสะอาด, ดีออกซิไดซ์) | ต้นทุนต่ำสุด; ต้องอาศัยแรงกดในการหนีบสูง | สวิตช์เกียร์ในร่มแบบแห้ง | ออกซิเดชันทำให้ข้อต่อมีความต้านทานเพิ่มขึ้นเมื่อเวลาผ่านไป |
| การชุบดีบุก | ชะลอการเกิดออกซิเดชัน; การให้อภัยสำหรับข้อต่อแบบเกลียว | การกระจายพลังงานทั่วไป พื้นที่ในร่มที่มีความชื้น | พื้นผิวนุ่มขึ้น ควบคุมแรงบิดและหลีกเลี่ยงการบีบอัดมากเกินไป |
| ชุบเงิน | ความต้านทานการสัมผัสต่ำสุด ทนอุณหภูมิที่สูงขึ้น | ข้อต่อกระแสสูง วงจรโหลดบ่อย | ต้นทุนที่สูงขึ้น รอยขีดข่วนเผยให้เห็นโลหะฐาน |
| การหล่ออีพอกซีเรซิน | ชั้นอิเล็กทริกเต็ม ช่วยให้มีรูปแบบที่กะทัดรัด | บัสบาร์แบบท่อระดับ 35 kV | คุณภาพการควบคุมและการรักษาที่เป็นโมฆะเป็นสิ่งสำคัญ |
การดัดทำให้เกิดการทำงานซ้ำมากที่สุดในการผลิตทั่วไป ก้านที่โค้งงอแน่นเกินไปหรือพาดผ่านเกรนที่ม้วนอยู่อาจดูไร้ที่ติและยังมีรอยแตกขนาดเล็กที่เติบโตภายใต้การหมุนเวียนของความร้อนมานานหลายทศวรรษ ใส่ข้อกำหนดรัศมีและเกรนบนแบบร่าง ไม่ใช่ในหน่วยความจำของผู้ปฏิบัติงาน
ทองแดงหรืออลูมิเนียม? ผลที่ตามมาของการประดิษฐ์
สำหรับการนำไฟฟ้าโดยปริมาตร ทองแดงจะได้ประมาณ: ประมาณ 100% ไอเอซีเอส เทียบกับประมาณ 61% สำหรับอะลูมิเนียม แต่ทองแดงก็มีความหนาแน่นมากกว่าประมาณ 3.3 เท่า และนั่นทำให้เลขคณิตเปลี่ยนไปโดยสิ้นเชิง ในการจ่ายกระแสไฟเท่ากัน แท่งอะลูมิเนียมจำเป็นต้องใช้พื้นที่หน้าตัดประมาณ 1.6 เท่า แต่ยังคงมีน้ำหนักเกือบครึ่งหนึ่งและมีค่าใช้จ่ายต่อแอมแปร์ที่จ่ายน้อยกว่า
ค่าการนำไฟฟ้าโดยปริมาตร (% IACS)
อะลูมิเนียมนำไฟฟ้าได้ประมาณ 61% เช่นเดียวกับทองแดงโดยปริมาตร แต่มีน้ำหนักน้อยกว่าประมาณ 70% ซึ่งเป็นเหตุผลที่ทำให้อลูมิเนียมมีคุณสมบัติเด่นในการติดตั้งแบบท่อช่วงยาว
น้ำหนักอธิบายว่าทำไมบัสบาร์แบบท่อแข็งในสถานีย่อยจึงเป็นอะลูมิเนียมอัลลอยด์เกือบทุกครั้ง ทุก ๆ กิโลกรัมที่เพิ่มขึ้นในช่วงระยะยาวจะคูณเข้ากับส่วนรองรับที่ใหญ่ขึ้น ฐานราก และต้นทุนการติดตั้ง ส่วนประกอบแมกนีเซียม-อลูมิเนียมเพิ่มความแข็งแกร่งตามที่ต้องการช่วงกลางแจ้งที่ยาวและแรงลัดวงจร
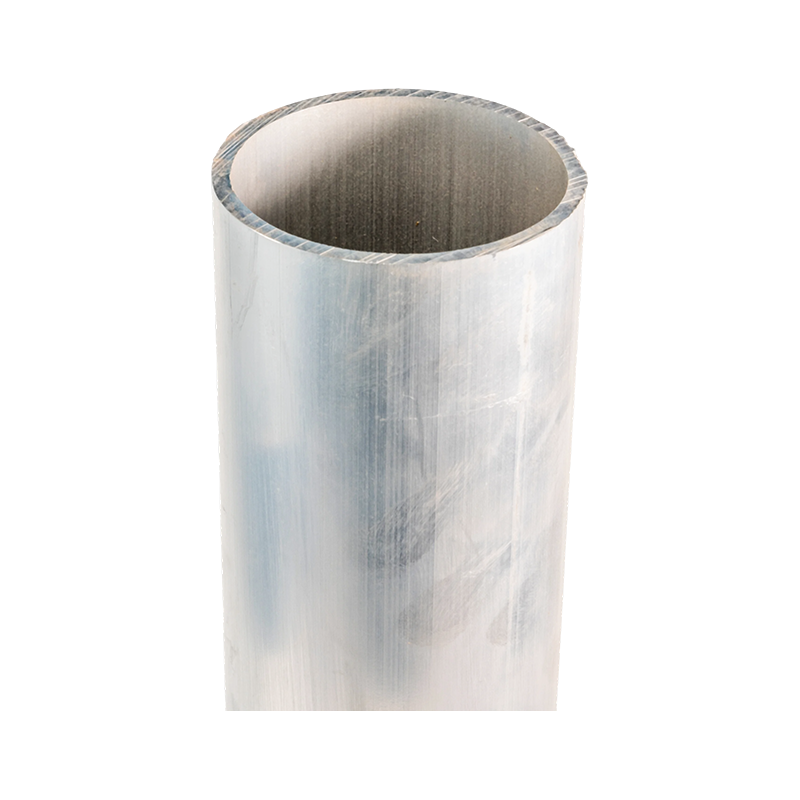 บัสบาร์ท่อโลหะผสมแมกนีเซียมแรงดันสูงพิเศษ มีจำหน่ายในโลหะผสม 6063G, LF21Y, 6R05 และ 2A14 สำหรับระบบ 220 kV ถึง 1,000 kV ตัวนำแบบท่อไร้รอยต่อนี้ผสมผสานน้ำหนักเบาและความแข็งแรงของโลหะผสมที่สถานีย่อยกลางแจ้งที่มีความยาวครอบคลุมและความต้องการแรงลัดวงจร ดูผลิตภัณฑ์ →
การประดิษฐ์เป็นไปตามวัสดุ อะลูมิเนียมจะออกซิไดซ์อีกครั้งภายในไม่กี่นาทีหลังจากทำความสะอาด ดังนั้นผิวหน้าข้อต่อจะต้องถูกกำจัดออกซิไดซ์และประกอบทันที การสปริงกลับหลังการดัดจะสูงกว่า รัศมีการโค้งงอใหญ่ขึ้น และการเชื่อมต้องใช้ขั้นตอนที่มีคุณสมบัติเหมาะสมสำหรับโลหะผสมเฉพาะ — นิสัยของร้านทองแดงทั่วไปถ่ายโอนได้ไม่ดี
ฉนวนกันความร้อน: ที่ซึ่งบัสบาร์แบบท่อได้รับการปกป้อง
บนบัสบาร์แบบท่อแรงดันปานกลางและแรงสูง ตัวนำเปลือยจะมีขนาดเพียงครึ่งหนึ่งของผลิตภัณฑ์เท่านั้น ระบบฉนวนจะตั้งค่าระยะห่างตามผิวฉนวน ระยะห่างระหว่างเฟส พฤติกรรมการคายประจุบางส่วน และขนาดการติดตั้งที่มีขนาดกะทัดรัด เส้นทางหลักคือปลอกหดด้วยความร้อนที่ปลายพื้นฐาน EPDM อัดหรือยางซิลิโคน PTFE สำหรับสภาพแวดล้อมที่มีอุณหภูมิสูงและรุนแรงทางเคมี และการหล่ออีพอกซีเรซินสำหรับคลาสแรงดันไฟฟ้าที่สูงกว่า
การหล่อเป็นสิ่งที่วินัยในการผลิตแสดงให้เห็นอย่างชัดเจนที่สุด ภายใต้การหล่อแบบสุญญากาศ อากาศและสารระเหยจะถูกสกัดก่อนที่เรซินจะแข็งตัว โดยไม่ทิ้งช่องว่างให้เมล็ดบางส่วนหลุดออกมา แท่งฉนวนที่ไม่มีส่วนควบคุมดังกล่าวสามารถผ่านการทดสอบความทนทานของโรงงานและยังมีอายุการใช้งานก่อนกำหนด — เหตุผลหนึ่งที่ทำให้ผลิตภัณฑ์ระดับ 35 kV ได้รับการคัดกรองเป็นประจำด้วยการวัดการปล่อยประจุบางส่วน
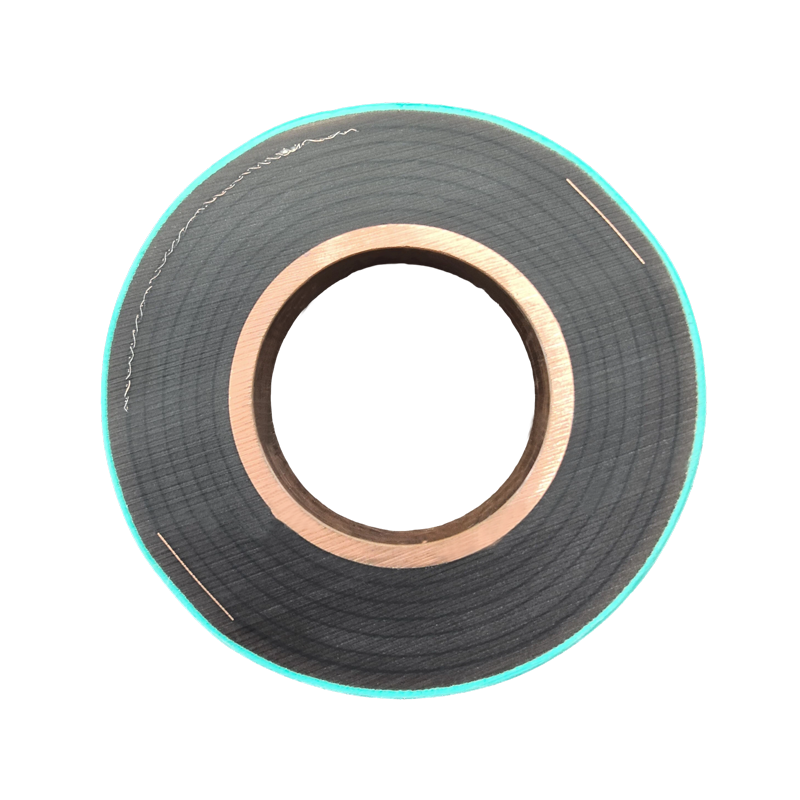 อีพอกซีเรซินหล่อท่อบัสบาร์ หล่อด้วยสุญญากาศในการขึ้นรูปแบบไร้รอยต่อเดี่ยวจากทองแดงปราศจากออกซิเจน แท่งระดับ 35 kV ที่หน่วงไฟนี้ ขจัดส่วนเชื่อมต่อและช่องว่างของฉนวน รองรับการคัดกรองการคายประจุบางส่วนและอายุการใช้งานเกิน 30 ปี ดูผลิตภัณฑ์ →
การควบคุมคุณภาพที่คาดการณ์ประสิทธิภาพของสนาม
กลุ่มผู้ทดสอบสามกลุ่มแยกผู้ผลิตที่เข้มงวดออกจากกลุ่มที่มองโลกในแง่ดี:
- การทดสอบการเพิ่มขึ้นของอุณหภูมิ ภายใต้ IEC 61439-1 ส่วนประกอบจะทำงานที่กระแสไฟที่กำหนดจนกว่าอุณหภูมิจะคงที่ โดยมีบัสบาร์ทองแดงเปลือยที่ถูกจำกัดให้เพิ่มสูงขึ้น 105 ก เหนือสภาพแวดล้อม เนื่องจากการทำความร้อนในข้อต่อตัวต้านทานจะสเกลโดยประมาณกับกำลังสองของกระแสไฟฟ้า แม้แต่ความต้านทานข้อต่อเพิ่มเติมเล็กน้อยก็จะแสดงขึ้นอย่างรวดเร็วที่โหลดที่กำหนด
- การตรวจสอบข้อต่อและการชุบ เกจวัดตำแหน่งรู การตรวจสอบแรงบิด และการเก็บตัวอย่างการยึดเกาะของการชุบจะจับข้อบกพร่องที่กลายเป็นจุดร้อนในภายหลัง
- การทดสอบฉนวน ทนทานต่อความถี่กำลังไฟฟ้าพร้อมการวัดการปล่อยประจุบางส่วน โดยเฉพาะอย่างยิ่งสำหรับระบบหล่อและระบบอัดรีด
อุณหภูมิที่เพิ่มขึ้นเทียบกับกระแสโหลด (รุ่นตัวต้านทาน)
เพิ่มขึ้นตามกำลังสองของกระแสไฟฟ้า: ที่ 125% ของโหลดพิกัด ฟิสิกส์ข้อต่อเดียวกันจะผลิตความร้อนเพิ่มขึ้นประมาณ 56%
ข้อบกพร่องทั่วไปและวิธีที่ร้านค้าตรวจพบได้ตั้งแต่เนิ่นๆ
การทำงานซ้ำส่วนใหญ่ในการผลิตบัสบาร์จะย้อนกลับไปที่รายการสาเหตุที่เกิดขึ้นซ้ำๆ สัดส่วนด้านล่างเป็นเพียงภาพประกอบมากกว่าเชิงสถิติ แต่ผู้จัดการฝ่ายผลิตที่มีประสบการณ์จะจดจำรูปร่างของแผนภูมิได้:
ตัวขับเคลื่อนทั่วไปของการทำงานซ้ำด้านการผลิต (ภาพประกอบ)
เสี้ยนและขอบคม — 30% รอยแตกร้าวโค้งงอ — 25% การวางแนวของรูไม่ตรง — 20% ข้อบกพร่องในการชุบ — 15% ช่องว่างของฉนวน — 10%
- เสี้ยนและขอบคม หลังจากการตัดหรือเจาะ — แก้ไขโดยการลบคมเป็นขั้นตอนบังคับและลงนามแล้ว แทนที่จะเป็นขั้นตอนเสริม
- รอยแตกหลังจากการดัด - ป้องกันโดยคำนึงถึงรัศมีการโค้งงอต่ำสุดและการดัดงอกับเกรนกลิ้งตามที่การออกแบบอนุญาต
- การวางแนวของรูไม่ตรง — ควบคุมด้วยการเจาะ CNC และเกจ go/no-go แทนการจัดวางแบบแมนนวล
- การชุบเคลือบ — จับได้โดยการสุ่มตัวอย่างการยึดติดในทุกชุด ไม่ใช่แค่บทความแรกเท่านั้น
- ช่องว่างของฉนวน — กำจัดโดยการหล่อแบบสุญญากาศและการตรวจคัดกรองการปล่อยประจุบางส่วนตามปกติ
สิ่งที่ผู้ซื้อควรตรวจสอบก่อนสั่งซื้อ
เมื่อประเมินผู้สร้าง ให้สลับคำถามทั่วไปกับคำถามที่เป็นรูปธรรม:
- พวกเขาสามารถจัดหาใบรับรองโรงงานโดยผูกทุกชุดการผลิตกับเกรดโลหะผสมและอารมณ์ที่ระบุไว้ได้หรือไม่
- การตัด เจาะ ดัด เชื่อม และหุ้มฉนวนดำเนินการภายในบริษัทหรือรับเหมาช่วงกับบุคคลที่สามที่ไม่รู้จักหรือไม่
- สำหรับผลิตภัณฑ์แบบท่อ: ขั้นตอนการเชื่อมและการออกแบบรอยต่อแบบใดที่มีคุณสมบัติเหมาะสม และสามารถแสดงบันทึกการทดสอบได้หรือไม่
- สำหรับผลิตภัณฑ์ที่เป็นฉนวน: ดำเนินการหล่อภายใต้สุญญากาศ และทำการทดสอบการคายประจุบางส่วนเป็นประจำหรือไม่
- พวกเขาจะยอมรับความคลาดเคลื่อนใดในตำแหน่งของหลุม ความตรง และความยาวขั้นสุดท้าย — เป็นลายลักษณ์อักษร?
การเลือกฉนวนอยู่ในการสนทนาเดียวกัน PTFE คงความเสถียรในอุณหภูมิสูงและการตั้งค่าที่รุนแรงทางเคมี ซึ่งระบบยางมีอายุเร็วขึ้น ในขณะที่อีพอกซีหล่อสุญญากาศเหมาะกับคลาสแรงดันไฟฟ้าสูงและสถานีไฟฟ้าย่อยขนาดเล็ก
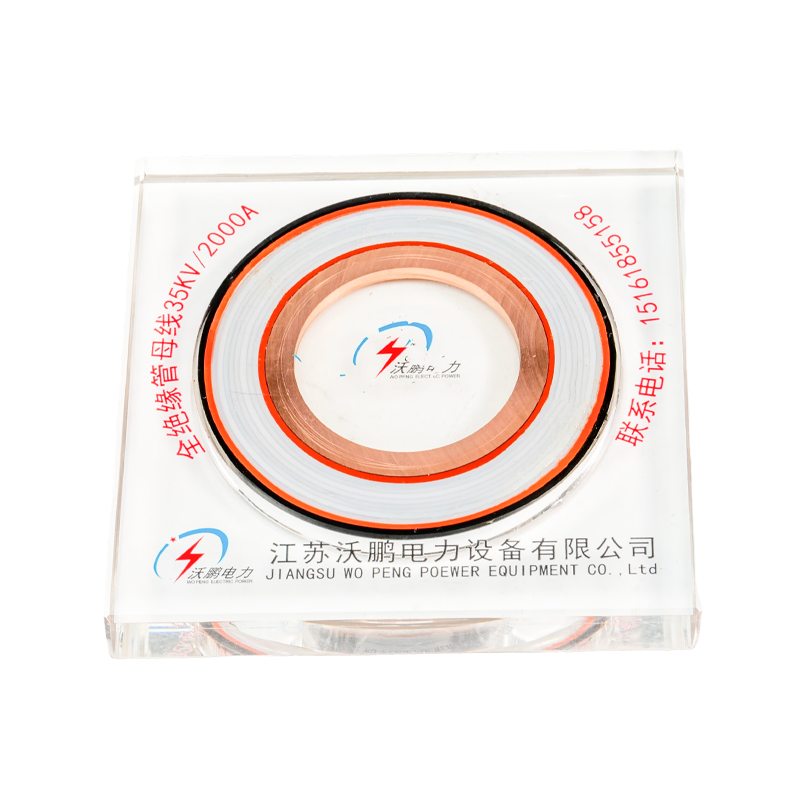 PTFE ท่อบัสบาร์ ด้วยการม้วนฟิล์ม PTFE, หน้าจอคาปาซิทีฟหลายจอ และช่วงการทำงานที่ -60°C ถึง 250°C พร้อมการป้องกัน IP68 แท่งฉนวนนี้จึงเหมาะกับการติดตั้งสถานีย่อยที่มีอุณหภูมิสูง ลุกลามทางเคมี และมีขนาดกะทัดรัด ดูผลิตภัณฑ์ →
ตรรกะการเลือกจะทำซ้ำตามประเภทของตัวนำ ก่อนที่จะทำการล็อคข้อมูลจำเพาะ ควรอ่านคำแนะนำโดยละเอียดก่อน วิธีการเลือกบัสบาร์อลูมิเนียมอัลลอยด์ที่เหมาะสม จากนั้นจึงนำรายการข้อกำหนดที่ต้องการไปให้ผู้ประดิษฐ์แทนที่จะทำอย่างอื่น
คำถามที่พบบ่อย
ช่างประกอบสามารถทนต่อตำแหน่งของรูได้จริงเพียงใด?
โดยทั่วไปแล้วการเจาะ CNC จะจับ ±0.1–0.2 มม. ที่กึ่งกลางรู การเจาะด้วยมือจากเส้นขีดสามารถคลาดเคลื่อนไป ±0.5 มม. หรือแย่กว่านั้น สำหรับข้อต่อแบบเกลียว ความสม่ำเสมอของแท่งผสมพันธุ์มีความสำคัญมากกว่าจำนวนสัมบูรณ์ ดังนั้นให้สอบถามว่าทางร้านจะติดตั้งชิ้นส่วนผสมพันธุ์เข้าด้วยกันอย่างไร
บัสบาร์อลูมิเนียมสามารถแทนที่ทองแดงได้ทุกที่หรือไม่
ไม่ อลูมิเนียมชนะในด้านน้ำหนักและราคาต่อแอมแปร์ในการทำงานแบบเปิดและช่วงยาว แต่ทองแดงยังคงเหมาะสมในกรณีที่พื้นที่มีจำกัด ข้อต่อมีจำนวนมาก หรือโครงสร้างพื้นฐานโดยรอบเป็นทองแดง การเชื่อมต่อระหว่างอลูมิเนียมกับทองแดงจำเป็นต้องมีการออกแบบและฮาร์ดแวร์การเปลี่ยนผ่านโดยเจตนา
การผลิตบัสบาร์แบบท่อแตกต่างจากงานบาร์แบนอย่างไร
ท่อเพิ่มการอัดขึ้นรูปหรือการวาด การตัดเป็นสี่เหลี่ยมจัตุรัส การเชื่อมข้อต่อและอุปกรณ์ปลาย และการออกแบบทางกลสำหรับการรับน้ำหนักช่วงและแรงลัดวงจร เสาฉนวนและขายึดเป็นส่วนหนึ่งของระบบ ไม่ใช่อุปกรณ์เสริมที่ยึดในภายหลัง
ใบเสนอราคาการประดิษฐ์ควรมีอะไรบ้าง?
ขั้นต่ำ: โลหะผสมและเทมเปอร์ ความคลาดเคลื่อนของมิติ ระดับชั้นและกระบวนการของฉนวน รายงานผลการทดสอบที่มาพร้อมกับการจัดส่ง และบรรจุภัณฑ์ที่ออกแบบมาสำหรับชิ้นส่วนที่มีความแข็งและยาว หากซัพพลายเออร์ลังเลที่จะเขียนสิ่งเหล่านั้นเป็นลายลักษณ์อักษร ให้ถือว่าสิ่งนั้นเป็นข้อมูล สำหรับระบบบัสบาร์แบบท่อที่ตรงกับแรงดันไฟฟ้า สแปน และสภาพแวดล้อมของคุณ คุณสามารถทำได้ ขอทบทวนข้อกำหนด และเปรียบเทียบคำตอบแบบเคียงข้างกัน
ข่าว
-
-
เวลา 15.00 น. ในช่วงบ่ายที่ร้อนที่สุดของปี แผงสวิตช์ 4,000 A ในโรงงานชายฝั่งเดินทางไปเป็นครั้งที่สามในสัปดาห์นั้น การออกแบบนั้นฟังดูดีและเบรกเกอร์ก็ผ่านการทดสอบอย่างดี ผู...
View More + -
ถามแค็ตตาล็อกสองแค็ตตาล็อกว่าแท่งอะลูมิเนียมขนาด 100 × 10 มม. สามารถบรรทุกอะไรได้บ้าง และคุณอาจได้รับคำตอบที่แตกต่างกันสองคำตอบ ได้แก่ 800 A จากอันหนึ่ง และ 965 อ จากอีกอัน ท...
View More + -
คำถามเรื่องความทึบก็เป็นคำถามเรื่องอุณหภูมิเช่นกัน บัสบาร์ทองแดงขนาด 100x10 มม. อาจดูเหมือนเป็นตัวเลือกที่ปลอดภัยสำหรับสวิตช์บอร์ด 1000 A จนกว่าจะมีการติดตั้งในต...
View More + -
ฉนวนบัสบาร์ไม่ค่อยได้รับความสนใจในระหว่างการใช้งานตามปกติ จนกว่าการวาบไฟตามผิวทางจะถอดส่วนสวิตช์เกียร์ออก หรือการรองรับที่ร้าวจะทำให้บัสบาร์หย่อนลง ฉนวนเป็นส่วนประกอบเดียวที่...
View More +


มือถือ
หมวดหมู่
ติดต่อเรา
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 เลขที่ 8 ถนนหยานจิน สวนอุตสาหกรรมเฉิงซี เมืองซานหยาง เขตเป่าหยิง เมืองหยางโจว มณฑลเจียงซู จีน
ลิขสิทธิ์ © Jiangsu Wopeng Power Technology Co., Ltd.
สงวนลิขสิทธิ์.
 ผู้ผลิตบัสบาร์หุ้มฉนวนแบบกำหนดเอง
โรงงานระบบท่อบัสบาร์